Abstraktní
Automatizované průmyslové výrobní linky spoléhají na konzistentní stlačený vzduch bez nečistot, aby udržely spolehlivý výkon válců, solenoidových ventilů a pneumatických pohonů v nepřetržitém provozu.Jednotka SMC Typ AC FRLintegruje tři základní funkce přípravy vzduchu do jedné modulární sestavy, aby se odstranila vlhkost, stabilizoval provozní tlak a zajistilo se kontrolované mazání olejovou mlhou pro následný pneumatický hardware. Tento kompletní článek rozebírá vnitřní konstrukční návrh, odstupňované výkonové specifikace, různé scénáře průmyslového nasazení, standardizované instalační pracovní postupy, rámce běžné údržby, srovnávací výkonnostní benchmarky s alternativními sestavami pro úpravu vzduchu a vyřešené dotazy na technické problémy pro konstruktéry pneumatických systémů a techniky údržby na místě. Každá sekce poskytuje užitečné technické pokyny pro optimalizaci konzistence stlačeného vzduchu a prodloužení životnosti všech připojených komponent pneumatického provedení, aniž by se spoléhalo na fragmentovaný samostatný hardware filtru, regulátoru a maznice.
Obsah — Kliknutím na každou položku přejdete na sekci s odpovídajícím obsahem
- Složení jádra a integrovaný funkční mechanismus
- Klíčové vestavěné konstrukční prvky pro stabilní stlačenou klimatizaci
- Široké spektrum průmyslových aplikací napříč automatizovanou výrobou
- Kompletní standardní matice technických parametrů pro velikosti AC série
- Standardní pracovní postup instalace a kalibrace tlaku krok za krokem
- Srovnávací analýza výkonu proti děleným komponentům přípravy vzduchu
- Plán strukturované rutinní údržby a pravidla pro výměnu součástí
- Vyřešené často kladené technické otázky pro pneumatické inženýry
Složení jádra a integrovaný funkční mechanismus
Stlačený vzduch extrahovaný přímo ze vzduchových kompresorů nese četné škodlivé nečistoty, které zhoršují výkon pneumatického hardwaru při dlouhodobém provozu. Mezi tyto kontaminanty patří suspendované pevné prachové částice, kondenzovaná vodní pára z cyklů komprese vzduchu, zbytková olejová mlha kompresorového maziva a korozní fragmenty mikročástic generované uvnitř potrubních sítí. Nezpracovaný surový stlačený vzduch spouští zrychlené obrušování těsnění, nekonzistentní pohyb pohonu, vnitřní zablokování ventilů a časté neočekávané odstávky linek v automatizovaných montážních, balicích a manipulačních zařízeních.
Modulární sestavy pro zpracování zdroje vzduchu řeší tato provozní rizika kombinací nezávislých stupňů úpravy do jediné kompaktní montážní jednotky. Jednotný formát montáže eliminuje nadbytečné spoje potrubí, snižuje celkové únikové body systému a zjednodušuje centralizovaný přístup k údržbě pro všechny moduly klimatizace. Standardní uspořádání trojkombinace spojuje tři samostatné funkční bloky do jednoho propojeného rámu z hliníkové slitiny, přičemž každá sekce provádí nenahraditelný úkol úpravy, než se vzduch dostane k pneumatickým pohonům a ovládacím ventilům.
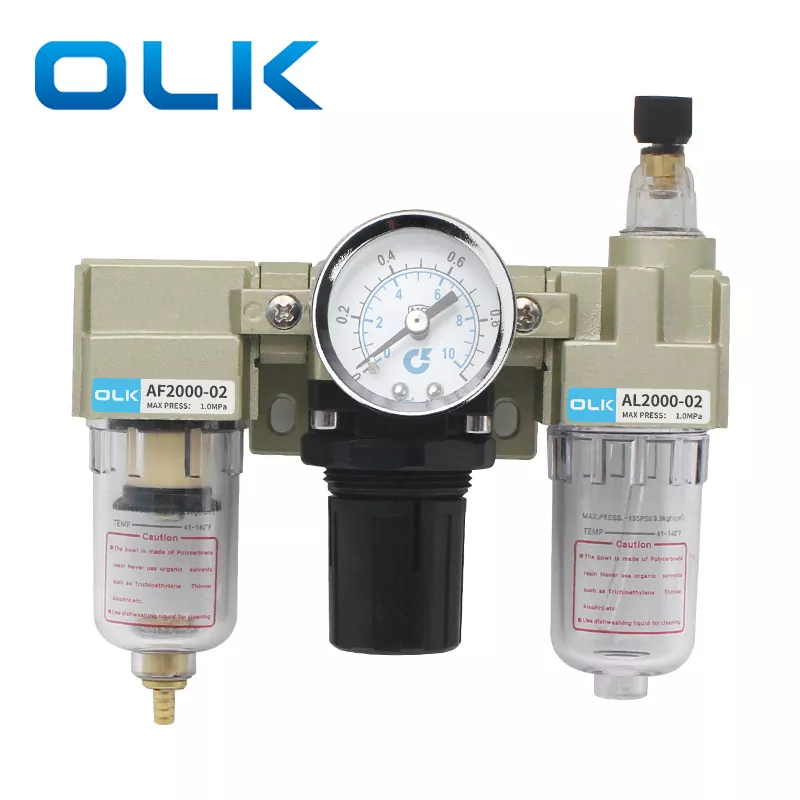
Modul vzduchového filtru AF
Tento primární předřazený segment zachycuje pevné částice a kapičky kondenzované vody v přiváděném proudu stlačeného vzduchu. Vnitřně osazené měděné filtrační vložky dosahují 5mikronové rovnoměrné filtrační přesnosti, zachycují jemné kovové hobliny, dílenský prach a nahromaděnou vlhkost předtím, než se tyto nečistoty dostanou po proudu do citlivých regulačních a mazacích podsestav. Průhledné polykarbonátové úložné misky umožňují vizuální sledování akumulace kapaliny v reálném čase bez nutnosti demontáže.
Modul regulátoru tlaku AR
Tento modul umístěný centrálně v trojité sestavě poskytuje stálý výstupní tlak vzduchu navzdory kolísajícímu vstupnímu tlaku z kompresorů. Vnitřní vyvažovací struktura s pružinou a membránou automaticky kompenzuje tlakové rázy a poklesy pocházející ze současných cyklů aktivace pohonu. Nastavitelný pojistný knoflík zajišťuje kalibrované hodnoty tlaku, aby odolal posunu způsobenému mechanickými vibracemi během nepřetržitých výrobních směn.
Modul mazání olejové mlhy AL
Následující mazací segment rozprašuje určený olej z pneumatické turbíny na ultrajemnou mlhu suspendovanou v proudu upraveného stlačeného vzduchu. Tyto olejové páry putují potrubím, aby pokryly vnitřní kluzné povrchy válců, ventilových šoupátek a ložiskových sestav, čímž se snižují koeficienty tření kov na kov a zmírňují se poškození suchým otěrem během milionů cyklů vratného pohybu. Nastavitelná regulace rychlosti odkapávání umožňuje technikům přizpůsobit objem mazání individuálním požadavkům na spotřebu vzduchu u zařízení.
- Sekvenční dráha proudění vzduchu přesně dodržuje pořadí filtru → regulátoru → maznice, aby se zabránilo znečištění filtračního média olejem a vnitřních součástí pro vyrovnávání tlaku
- Modulární konstrukce spojů se zámkem odstraňuje požadavek na vlastní přechodové potrubní tvarovky mezi jednotlivými funkčními segmenty
- Univerzální kovové montážní držáky ve tvaru L podporují vertikální montáž do panelu na rámy strojů, rozvaděče a centrální rozvodné stanice vzduchu
- Modulární rozšiřitelnost umožňuje dodatečnou montáž přídavných tlakoměrů, nástavců na odvod diferenčního tlaku a ochranných krytů mísy po instalaci
Každý vnitřní průtokový kanál prochází přesným CNC obráběním, aby se odstranily drsné povrchy odlitků, které zachycují usazeniny částic a vytvářejí zóny lokalizovaného poklesu tlaku. Hladká geometrie vnitřního vývrtu udržuje konzistentní průtok vzduchu v celém rozsahu jmenovité kapacity průtoku, čímž se vyhne výkonnostním překážkám během špiček současného provozu s více pohony. Inženýři navrhující centralizované systémy distribuce vzduchu upřednostňují integrované trojité sestavy před samostatným hardwarem filtru, regulátoru a maznice speciálně pro tuto vyváženou průtokovou charakteristiku a výhodu kompaktního půdorysu v omezených prostorech krytů stroje.
Klíčové vestavěné konstrukční prvky pro stabilní stlačenou klimatizaci
Průmyslová pneumatická prostředí vystavují zařízení pro přípravu vzduchu nepřetržitým mechanickým vibracím, cyklům s proměnlivou teplotou okolí, kolísajícímu tlaku vstupního vzduchu a denním cyklům akumulace kondenzátu. Generické nízkonákladové jednotky na úpravu vzduchu postrádají strukturální vyztužení a přesné nastavovací mechanismy potřebné k udržení konzistentního výkonu klimatizace během víceletého nepřetržitého provozu. Integrovaná trojitá sestava zahrnuje několik proprietárních optimalizací návrhu zaměřených na eliminaci běžných poruchových režimů pozorovaných u konvenčního hardwaru pro zpracování děleného vzduchu.
Stabilita nastavení tlaku představuje jedno z nejpůsobivějších vestavěných funkčních vylepšení. Mechanismus samosvorného nastavovacího knoflíku odstraňuje riziko změny kalibrovaného tlaku po opakovaných vibračních cyklech stroje. Jakmile technici otočí knoflíkem tak, aby dosáhli cílového provozního tlaku, axiální stlačení knoflíku dolů zapojí vnitřní uzamykací struktury zubů, které bezpečně fixují polohu membrány regulátoru. Náhodné nárazy nebo trvalé vibrace v dílně nemohou změnit přednastavené hodnoty výstupního tlaku, což eliminuje časté rekalibrační úkoly pro personál údržby během každodenních výrobních směn.
- Architektura s více možnostmi odtoku podporující manuální vypouštění, automatické vypouštění diferenciálního tlaku a konfigurace automatické vypouštěcí nádoby plovákového typu pro přizpůsobení různým úrovním vlhkosti v dílně
- Vysoce přesné analogové tlakoměry s dvoujednotkovým metrickým značením, které poskytují jasné, nízkoparalaxní údaje o tlaku během rutinních kontrol linky
- Nárazuvzdorné průhledné polykarbonátové misky; větší velikosti rámů 3000 až 5000 zahrnují vnější ochranné stínění, které zabraňuje prasknutí mísy při náhodných kolizích zařízení
- Těla ventilů z tlakově lité hliníkové slitiny odolná proti korozi s jednotnou antioxidační povrchovou úpravou pro prodlouženou životnost ve výrobních provozech s vysokou vlhkostí
- Odstupňovaná značka hladiny oleje vytištěná přímo na misky maznice, aby se zabránilo přeplnění nebo nedostatečné dodávce oleje, které ohrožuje výkon mazání pohonu
Všestrannost odvodňovacího systému řeší proměnnou rychlost tvorby kondenzátu v různých průmyslových zařízeních. Suché vnitřní dílenské prostředí s nízkým obsahem atmosférické vlhkosti efektivně funguje se základními ručními vypouštěcími nádobami, které vyžadují pravidelné pravidelné vypouštění během každodenních intervalů odstávek zařízení. Zařízení s vysokou okolní vlhkostí nebo vodou chlazené vzduchové kompresory těží z variant odvodu diferenciálního tlaku, které automaticky odvádějí nahromaděný kondenzát, kdykoli vnitřní tlakové rozdíly dosáhnou přednastavených prahových hodnot bez ručního zásahu obsluhy. Plně automatické konfigurace plovákového odvodu slouží nepřetržitým 24hodinovým bezobslužným výrobním linkám, kde je omezený přístup k plánované údržbě, odvádějí nahromaděnou kapalinu, jakmile hladiny kondenzátu dosáhnou kritické výšky uvnitř nádob pro ukládání filtrů.
Povrchová úprava a výběr materiálu dále posilují dlouhodobou provozní spolehlivost. Všechny vnější kovové povrchy jsou opatřeny rovnoměrným elektrostatickým antikorozním povlakem, aby odolávaly oxidačnímu vystavení chemickým výparům ve vzduchu, které jsou běžné v závodech na zpracování potravin, barvení textilu a kovovýrobu. Vnitřní těsnící těsnění používají elastomerní směsi odolné proti oleji kompatibilní s mazacím olejem pro turbíny ISO VG32, které odolávají bobtnání, tvrdnutí a mikroúnikům po tisících cyklů zahřívání a chlazení při okolní teplotě.Jednotka SMC Typ AC FRLkombinuje všechna tato vylepšení materiálu a mechanické konstrukce, aby poskytoval stabilní výkon klimatizace, který není k dispozici u základních nemodulárních alternativ přípravy vzduchu.
Široké spektrum průmyslových aplikací napříč automatizovanou výrobou
Každý výrobní postup využívající stlačený vzduch jako primární médium pro přenos energie vyžaduje standardizovanou klimatizaci pro ochranu přesného pneumatického hardwaru. Bez jednotné filtrace, stabilizace tlaku a řízeného mazání dochází u automatizovaných zařízení k nekonzistentnímu pohybu, zvýšené míře opotřebení součástí a neplánovaným prostojům, které narušují nepřetržité plánování výroby. Modulární trojitá sestava se bez problémů přizpůsobí různým průmyslovým vertikálám s unikátními požadavky na kvalitu stlačeného vzduchu a regulaci tlaku.
Montážní linky automobilových komponentů
Robotické upínací přípravky, pneumatické šroubováky, polohovací válce a manipulátory pro přenos materiálu vyžadují přesně regulovaný tlak vzduchu, aby byl zachován konzistentní montážní moment a přesné umístění dílu. Velkoobjemové automobilové dílny vytvářejí významnou kontaminaci kovovými částicemi z řezacích a obráběcích stanic; 5μm měděné filtrační médium zachytí jemné kovové hobliny dříve, než poškodí přesné ventilové cívky a součásti těsnění válců. Samosvorné nastavení tlaku eliminuje kolísání točivého momentu během tisíců denních montážních cyklů.
Zařízení na balení potravin a nápojů
Stroje na plnění lahví, pohony na uzavírání kartonů a etiketovací stanice pracují v prostředí s řízenou teplotou se zvýšenými hladinami okolní vlhkosti. Průhledné filtrační misky zjednodušují monitorování kondenzátu, aby se zabránilo kontaminaci vodních kapek v přívodním potrubí potravinářského vzduchu. Průtok mazací olejové mlhy lze kalibrovat na minimální výstupní úrovně, aby se předešlo riziku kontaktu s baleným spotřebním zbožím s olejovými výpary a splňují provozní normy průmyslové hygieny.
Elektronika precizní automatizace montáže
Roboty pro odebírání a umísťování mikrosoučástek, přípravky na řezání desek s plošnými spoji a polohovací válce s malým otvorem spoléhají na ultra stabilní výstupní tlak, aby eliminovaly mikro-jitter během jemné manipulace se součástmi. Vnitřní kanály pro proudění vzduchu s nízkou turbulencí zabraňují zvlnění tlaku, které vytváří nekonzistentní pohyb ovladače, čímž se snižuje plýtvání v důsledku nesprávného vyrovnání součástí během vysokorychlostních výrobních cyklů povrchové montáže.
Mezi další hlavní sektory nasazení patří stroje na výrobu textilu, pomocná zařízení pro vstřikování plastů, farmaceutické balicí linky, logistické paletizační robotické systémy, pneumatické děrovací stroje pro kovovýrobu a automatizované zpracovatelské stanice pro okna/dveře. Každá vertikála upravuje specifikace základní jednotky podle špičkového požadavku na průtok vzduchu, nastavené hodnoty provozního tlaku, koncentrace okolní vlhkosti a přijatelné prahové hodnoty kontaminace částicemi pro standardy kontroly kvality hotového produktu.
Centralizované instalace hlavního vzduchového potrubí běžně nasazují velké sestavy o velikosti 4000 nebo 5000 přímo za výstupy primárního vzduchového kompresoru, aby prováděly primární velkoobjemovou klimatizaci pro celé tovární distribuční sítě stlačeného vzduchu. Varianty menších velikostí rámu 1000 a 2000 se montují přímo na jednotlivé samostatné rozvaděče stroje a zajišťují sekundární lokalizované seřizování a filtraci tlaku pro zařízení s jedinečnými požadavky na přesnost provozu, oddělené od hlavních parametrů tlaku přiváděného vzduchu z výroby.
Týmy továrního inženýrství standardizují jednotné modulární trojité sestavy, aby se zjednodušila správa zásob náhradních dílů. Jednotlivé náhradní filtrační vložky, sestavy membrány regulátoru a vložky trysek maznice se hodí pro různé varianty velikosti rámu, čímž se eliminuje požadavek na zásobování samostatnými sadami náhradních dílů pro hardware děleného filtru, regulátoru a maznice od několika samostatných výrobců. Tato standardizovaná kompatibilita komponent zjednodušuje organizaci skladu náhradních dílů a snižuje zpoždění při provádění naléhavých oprav na místě.
Kompletní standardní matice technických parametrů pro velikosti AC série
Pět různých klasifikací velikostí rámu pokrývá celou řadu požadavků na dimenzování průmyslového průtoku stlačeného vzduchu a připojení potrubí, od kompaktních mikrosestav se závitem M5 pro malé přesné roboty až po varianty velkých 1palcových portů pro stanice na úpravu hlavního vzduchového potrubí v celé továrně. Každá velikost rámu nese pevné rozměrové limity, maximální propustnost, tlaková provozní okna a pravidla kompatibility vyměnitelných doplňků, na která se technické týmy odkazují během fází návrhu uspořádání pneumatického systému.
| Model rámu řady AC | Standardní specifikace závitu portu | Maximální povolený pracovní tlak | Regulační rozsah tlaku | Včetně ochranného krytu filtrační nádoby |
|---|---|---|---|---|
| AC1000 | M5 × 0,8 | 1,0 MPa | 0,05 – 0,7 MPa | Žádný |
| AC2000 | PT 1/4 | 1,0 MPa | 0,05 – 0,85 MPa | Žádný |
| AC3000 | PT 3/8 | 1,0 MPa | 0,05 – 0,85 MPa | Ano |
| AC4000 | PT 1/2 / PT 3/4 | 1,0 MPa | 0,05 – 0,85 MPa | Ano |
| AC5000 | PT 1 | 1,0 MPa | 0,05 – 0,85 MPa | Ano |
Univerzální pevná měřítka mechanického výkonu platí pro všechny varianty velikostí rámů bez ohledu na rozdíly ve velikosti portů, čímž jsou stanoveny konzistentní minimální provozní standardy pro celou produktovou řadu řady:
- Stupeň tlakové zkoušky: 1,5 MPa pro ověření strukturální integrity během kontroly kvality výroby
- Povolené pásmo provozních teplot kapaliny a stlačeného vzduchu: 5 °C až 60 °C bez snížení výkonu komponent
- Standardní hodnocení přesnosti filtrace filtračního média: jednotná účinnost zachycování částic 5μm napříč všemi moduly filtrů AF
- Určená kompatibilní třída mazací kapaliny: ISO VG32 průmyslový turbínový olej pro konzistentní atomizaci a ochranu proti opotřebení
- Materiál základny mísy: transparentní nárazuvzdorný polykarbonát s tištěnými značkami indikátoru hladiny kapaliny
Přizpůsobitelné objednací příponové kódy umožňují vyladění specifikací pro provozní podmínky specifické pro dané místo. Modifikátory koncového kódu definují typ vypouštěcího mechanismu, orientaci montáže integrovaného tlakoměru a volitelné doplňkové příslušenství včetně montážních držáků, nástavců pro řízení průtoku a ochranných krytů protikolizní nádoby. Standardizovaná struktura objednávek zjednodušuje meziregionální nákup komponent a zajišťuje konzistentní shodu specifikací náhradních jednotek pro identická zařízení výrobní linky instalovaná na více místech provozovaných stejným výrobním podnikem.
Rozměrové výkresy rozvržení vydané pro každou velikost rámu poskytují přesné horizontální a vertikální rozměry montážní plochy pro podporu plánování prostoru rozvaděče a konstrukčního návrhu rámu stroje během předvýrobních inženýrských fází. Podrobné axiální a radiální rozměrové tolerance eliminují konflikty při montáži při dovybavování stávajících výrobních linek vylepšeným hardwarem pro přípravu vzduchu, čímž se vyhnete nákladným úpravám obrábění na místě, aby se přizpůsobila nevhodná montážní geometrie mezi staršími dělenými součástmi pro úpravu vzduchu a novými integrovanými trojitými sestavami.
Standardní pracovní postup instalace a kalibrace tlaku krok za krokem
Nesprávná montáž, obrácená orientace proudění vzduchu a nesprávně kalibrované nastavení tlaku patří mezi tři hlavní příčiny předčasného selhání jednotky pro přípravu vzduchu a poškození pneumatického hardwaru. Dodržování standardizovaného kontrolního seznamu sekvenční instalace eliminuje lidskou chybu během počáteční montáže a uvádění do provozu, které se lze vyhnout, a zachovává plnou funkční životnost integrované trojité sestavy a všech připojených pneumatických prováděcích zařízení.
Všechny instalační postupy musí začínat úplným odtlakováním hlavního přívodu stlačeného vzduchu z výroby, aby se eliminovalo riziko náhlého vysokotlakého výtlaku vzduchu během montáže součástí a připojovacích prací. Technici musí potvrdit vypnutí systému kompresoru a odvětrání zbytkového tlaku v potrubí před manipulací s montáží jednotky, připojením potrubního závitu a montáží měřidla.
- 1. Před zašroubováním vstupních/výstupních konektorů do otvorů tělesa ventilu jednotky rovnoměrně omotejte těsnicí pásku z PTFE, abyste zabránili úniku vzduchu v závitových spojích; vyvarujte se nadměrného utahování závitových spojů polykarbonátové misky, abyste zabránili prasklinám materiálu v důsledku namáhání
- 2. Zkontrolujte, zda šipky směrového toku vytištěné na horním povrchu integrovaného hliníkového rámu; stlačený vzduch musí vstupovat do levého portu AF filtru a vystupovat z pravého portu AL maznice, obrácená instalace narušuje sekvenční filtraci a kontaminuje vnitřní součásti regulátoru zbytky olejové mlhy
- 3. Připevněte kovovou montážní konzolu ve tvaru písmene L na svislý plochý rám stroje nebo povrch panelu skříně pomocí odolných upevňovacích prvků, které zajistí, že nebudou žádné boční mechanické vůle, které by přenášely vibrace do těla jednotky během provozních cyklů zařízení.
- 4. Připojte kalibrovaný tlakoměr k vyhrazenému portu tlakoměru na modulu centrálního regulátoru, šroubení tlakoměru utahujte pouze ručním utahovacím momentem, abyste nepoškodili membrány pro snímání vnitřního tlaku.
- 5. Obnovte přívod nízkoobjemového stlačeného vzduchu do sestavy jednotky, zvedněte nastavovací knoflík centrálního regulátoru nahoru, abyste aktivovali funkci ladění tlaku; otáčejte po směru hodinových ručiček pro zvýšení výstupního tlaku a proti směru hodinových ručiček pro snížení výstupního tlaku, dokud se cílová požadovaná hodnota nezaregistruje na číselníku analogového měřidla
- 6. Jakmile se požadovaná hodnota provozního tlaku stabilizuje, stiskněte nastavovací knoflík úplně dolů, aby se zapnul vnitřní samosvorný zubový mechanismus a trvale zajistili nastavení kalibrovaného tlaku proti driftu způsobenému vibracemi.
- 7. Odšroubujte uzávěr horního plnicího otvoru oleje na maznici pomocí standardního nástroje se šestihranným klíčem, nalijte určený turbínový olej ISO VG32 do vnitřního zásobníku, aniž byste překročili vytištěnou čáru indikátoru maximální hladiny kapaliny na průhledných stěnách nádoby, znovu utáhněte uzávěr olejového portu, aby se zabránilo úniku vzduchu
- 8. Jemné doladění regulačního šroubu rychlosti odkapávání olejové mlhy mazacího oleje: otáčení ve směru hodinových ručiček zvyšuje objem rozprašování oleje pro stanice s více pohony s vysokou spotřebou vzduchu, otáčení proti směru hodinových ručiček snižuje výstup mlhy pro přesná robotická zařízení s nízkým průtokem citlivá na nadměrnou kontaminaci olejovými výpary
Ověření uvedení do provozu po instalaci vyžaduje nepřetržitý 30minutový provoz plného přívodu vzduchu za podmínek špičkového zatížení zařízení, aby se potvrdil stabilní výkon při udržování tlaku a konzistentní výstup rozprašování olejové mlhy. Technici vizuálně kontrolují všechny závitové spoje, spoje mísy a modulární vzájemně propojené švy, zda neobsahují známky mikro úniku vzduchu pomocí roztoku pro testování mýdlových bublin aplikovaného na všechny spárované povrchy. Jakékoli detekovatelné prosakování vzduchu vyžaduje rozebrání, opětovnou aplikaci těsnicí pásky PTFE a řízené dotažení utahovacím momentem, aby se vyřešila netěsnost spoje, než se obnoví plný provoz výrobní linky.
Pro instalace hlavního rozdělovače v celém objektu s velkými sestavami AC4000 a AC5000 se doporučují přídavné pryžové montážní podložky pro izolaci vibrací pod montážní povrchy kovové L-konzoly, aby se tlumily vysokoobjemové vibrace přenášené kompresorem do těla jednotky úpravy vzduchu. Izolace vibrací minimalizuje dlouhodobé únavové namáhání membrán vnitřních regulátorů a závitových spojů filtrační nádoby a prodlužuje celkový servisní interval mezi kompletními generálními opravami jednotky.
Srovnávací analýza výkonu proti děleným komponentům přípravy vzduchu
Mnoho konstruktérů pneumatických systémů při počátečním plánování rozvržení projektu zvažuje dvě různé architektury klimatizačního hardwaru: plně integrované trojité modulární sestavy nebo tři samostatné samostatné jednotky filtru, regulátoru a maznice propojené pomocí spojovacích tvarovek. Každá konfigurace přináší jedinečné provozní kompromisy související se složitostí instalace, prostorovou stopou, rizikem úniku, dostupností údržby a dlouhodobě konzistentním výkonem úpravy.
| Dimenze hodnocení výkonu | Integrovaná trojitá modulární sestava | Samostatný diskrétní filtr / regulátor / hardware maznice |
|---|---|---|
| Celkové rizikové body úniku potrubí | Minimální vnitřní blokovací spojení; pouze dva vnější vstupní/výstupní závitové spoje vystavené potenciálu úniku | Vícenásobné mezilehlé přechodové potrubní tvarovky mezi třemi samostatnými jednotkami, drasticky zvyšující celkovou pravděpodobnost úniku vzduchu |
| Požadavek na půdorys instalace | Kompaktní design sjednoceného rámu snižuje zabírání vertikálního a horizontálního prostoru panelu v průměru o 40 %. | Tři nezávislá tělesa jednotek vyžadují rozšířenou montážní plochu s oddělovacími mezerami pro individuální přístup k údržbě mísy |
| Pokles tlaku přes sestavu | Hladké průběžné vnitřní průtokové kanály omezují přírůstkové tlakové ztráty v celém spektru jmenovitého průtoku | Vícenásobné tvarovky směrového potrubního kolena vytvářejí kumulativní průtokový odpor a zvýšený pokles tlaku v systému během špičkového průtoku vzduchu |
| Centralizovaná dostupnost údržby | Všechny tři použitelné misky jsou zarovnány do jedné vertikální roviny pro současnou vizuální kontrolu a výměnu komponent | Rozptýlené umístění jednotky vyžaduje samostatný fyzický přístup ke třem odlišným montážním místům pro rutinní kontrolní úkoly |
| Riziko tlakového posunu způsobeného vibracemi | Jediný pevný hliníkový rám eliminuje relativní pohyb součástí mezi moduly regulátoru a filtru | Nezávislá montáž jednotky umožňuje menší poziční posun při trvalých dílenských vibracích, postupně měnící kalibrované nastavené hodnoty tlaku |
| Standardizace zásob náhradních dílů | Jednotné náhradní díly kazety, membrány a trysky kompatibilní s různými variantami velikosti rámu z jedné produktové řady | Diskrétní hardware ze samostatných produktových řad vyžaduje skladování několika jedinečných čísel náhradních dílů s omezenou vzájemnou kompatibilitou |
Oddělený diskrétní klimatizační hardware občas najde omezené nasazení ve specializovaných průmyslových potrubních systémech s ultravysokým průtokem, kde se vlastní rozestupy mezi filtrací, regulací tlaku a mazáním stávají povinnými pro jedinečná procesní omezení. U více než devadesáti procent standardních automatických montáží, balení, manipulace s materiálem a přesných robotických pneumatických instalací poskytují integrované modulární trojité sestavy vynikající vyvážený výkon napříč všemi měřenými hodnotícími kritérii uvedenými ve výše uvedené srovnávací matici.
Dlouhodobá provozní data shromážděná během víceletého nasazení na výrobních linkách potvrzují, že integrované modulární trojité jednotky snižují celkovou pracovní dobu při běžné údržbě přibližně o třicet procent ročně ve srovnání s ekvivalentními nastaveními rozdělených komponent. Sjednocený přístup ke kontrole a výměně součástí eliminuje opakované cestování techniků mezi jednotlivými místy montáže hardwaru, zefektivňuje každodenní kola před směnou týkající se bezpečnosti a ověřování výkonu prováděná týmy údržby zařízení.
Jednotka SMC Typ AC FRLzesiluje tyto inherentní výhody modulární sestavy prostřednictvím vylepšeného obrábění vnitřních průtokových kanálů, zesílené konstrukce rámu a standardizované architektury výměnných náhradních dílů, které nejsou k dispozici u generických nesériových modulárních sestav pro úpravu vzduchu dodávaných konkurenčními výrobci komponent.
Plán strukturované rutinní údržby a pravidla pro výměnu součástí
Důsledná plánovaná preventivní údržba přímo prodlužuje funkční životnost sestav pro úpravu vzduchu a zabraňuje neplánovanému selhání pneumatického hardwaru způsobenému degradovaným filtračním médiem, vyčerpanými zásobníky maziva nebo opotřebovanými vnitřními těsnícími součástmi regulátoru. Stanovení pevných inspekčních a servisních intervalů v souladu s provozními hodinami zařízení vytváří předvídatelné pracovní postupy údržby pro technický personál zařízení a eliminuje scénáře reaktivních nouzových oprav způsobených zanedbanou degradací hardwaru klimatizace.
Denní úkoly vizuální kontroly před směnou
Zkontrolujte průhlednou nádobu filtru na nahromaděný objem kondenzátu; proveďte ruční vypouštění, pokud kapalina dosáhne poloviny celkové kapacity nádoby. Zkontrolujte hladinu oleje v nádrži mazacího oleje a doplňte turbínový olej ISO VG32 dříve, než hladina klesne pod minimální vytištěnou značku. Ověřte, že údaj na číselníku tlakoměru odpovídá kalibrované cílové provozní hodnotě a potvrďte, že pojistný knoflík zůstává zcela stisknutý, aby se zabránilo vibracím vyvolanému kolísání tlaku.
Měsíční plně funkční servisní cyklus
Úplně odtlakujte sestavu jednotky, vyjměte nádobu filtru a vyjměte měděnou filtrační vložku pro zpětné propláchnutí stlačeným vzduchem, abyste odstranili zachycené částice. Zkontrolujte všechna těsnění se závitem nádoby, zda nevytvářejí ztvrdnutí, praskliny nebo drobné známky průsaku oleje/vody; vyměňte degradovaná elastomerová těsnění, abyste eliminovali riziko netěsnosti spoje. Upravte rychlost odkapávání mlhy mazacího oleje tak, aby odpovídala aktuálním požadavkům na špičkovou spotřebu vzduchu zařízení na základě měsíčních kontrol propustnosti výroby.
Postupy čtvrtletních hloubkových oprav
Zcela rozeberte modul regulátoru, abyste zkontrolovali vnitřní vyvažovací membránu, zda nevykazuje natažení, mikrotrhliny nebo poškození povrchovými částicemi oděrem. Vyčistěte sestavu rozprašovací trysky maznice, abyste odstranili ztuhlé zbytky oleje, které omezují konzistentní tok vytváření mlhy. Ověřte všechny spoje modulárního blokování na únik vzduchu pomocí testovacího roztoku s mýdlovými bublinami, dotažením uvolněných spojovacích prvků a výměnou opotřebovaných těsnicích O-kroužků podle potřeby.
- Okamžitá povinná výměna filtrační vložky: filtrační médium vykazuje silné zabarvení v důsledku trvalé kontaminace částicemi nebo zpětné proplachování nedokáže obnovit konzistentní výkon prostupu vzduchu
- Kompletní výměna sestavy membrány regulátoru: viditelné špičky kolísání tlaku během stabilních cyklů zatížení zařízení indikují únavu vnitřní membrány a roztažení materiálu
- Výměna součásti mazací trysky: nekonzistentní výstup rozprašování olejové mlhy přetrvává i po důkladném vyčištění vnitřních průtokových kanálů trysky rozpouštědlem
- Kompletní výměna sestavy misky: polykarbonátové pouzdro vytváří na povrchu mikrotrhliny nebo trvalé zakalení, které brání vizuální kontrole hladiny čisté kapaliny
Všechny práce při demontáži a výměně součástí musí přísně dodržovat bezpečnostní protokoly pro snížení tlaku, aby se zabránilo náhlému vysokotlakému vypouštění vzduchu během vyjímání nádoby a servisu vnitřního modulu. Technici údržby by měli během všech postupů čištění filtrační vložky, doplňování oleje a demontáže vnitřního regulátoru používat standardní ochranné prostředky pro oči, aby se zabránilo kontaktu s kontaminovaným kondenzátem nebo zbytky mazací kapaliny.
Zařízení provozovaná v silně prašných průmyslových prostředích pro kovovýrobu nebo zpracování nerostů by měla urychlit všechny plánované intervaly údržby o padesát procent, protože zvýšené koncentrace částic ve vzduchu urychlují zanášení filtračního média a opotřebení vnitřních součástí abrazivem daleko nad standardní úroveň kontaminace v dílně.
Vyřešené často kladené technické otázky pro pneumatické inženýry
1. Co představuje předpona názvu AC produktu v systému klasifikace sériových trojitých sestav?
Označení AC kombinuje zkratky pro tři integrované funkční podsestavy tvořící kompletní trojitou klimatizační jednotku: AF označuje vzduchový filtr, AR představuje regulátor vzduchu a AL označuje vzduchovou maznici. Jednotný štítek AC označuje továrně předem smontovanou propojenou kombinaci všech tří základních modulů přípravy vzduchu do jednoho montážního rámu, čímž se tato produktová řada odlišuje od samostatného hardwaru diskrétních komponent AF, AR nebo AL bez integrovaných modulárních spojovacích rámů.
2. Jaká normalizovaná sekvence připojení potrubí přívodu stlačeného vzduchu by měla být implementována pro tuto trojmontáž?
Univerzální průmyslově doporučovaná cesta toku připojení sleduje hlavní přívodní potrubí kompresoru → vstupní port trojité sestavy střídavého proudu → rozdělovače elektromagnetických ventilů po proudu, pohony válců a pneumatické nástrojové stanice. Vzduch musí postupně procházet stupněm filtru, regulátoru a poté maznice v pevném pořadí; reverzace vstupních a výstupních portů přináší nevratnou kontaminaci vnitřních vyvažovacích membrán regulátoru nefiltrovanými zbytky částic a mlhy mazacího oleje zachycenými v komorách filtračního média.
3. Jaké provozní rozdíly oddělují manuální, diferenční tlak a plně automatickou konfiguraci vypouštěcí nádoby?
Manuální vypouštěcí misky se spoléhají na plánovanou fyzickou aktivaci operátora k vypouštění nahromaděného kondenzátu, což je vhodné pro vnitřní zařízení s nízkou vlhkostí s předvídatelnými okny denního vypínání během údržby. Varianty odvodu diferenčního tlaku automaticky vytlačují nahromaděnou kapalinu, kdykoli tlakové rozdíly mezi vstupní a výstupní stranou filtru překročí přednastavené prahové hodnoty, fungují pouze tehdy, když soustavou prochází nepřetržitý proud vzduchu. Plně plovákové automatické vypouštěcí systémy aktivují vypouštění kondenzátu čistě na základě výšky kapaliny uvnitř filtračních nádob a fungují spolehlivě během prodloužených 24hodinových výrobních směn bez obsluhy bez ohledu na proměnlivé kolísání průtoku vzduchu.
4. Lze v integrovaném mazacím modulu bezpečně používat alternativní mazací kapaliny jiné než ISO VG32?
Neschválené stupně viskozity oleje nebo neprůmyslové formulace maziv narušují konzistentní rozprašování mikromlhy uvnitř sestavy AL mazací trysky, což vede k nerovnoměrnému pokrytí vnitřních kluzných ploch pohonu nebo zbytkovému hustému nánosu oleje, který ucpává úzké průtokové kanály uvnitř součástí šoupátka ventilu po proudu. Pouze pneumatický mazací olej pro turbínu ISO VG32 si zachovává kalibrovaný rozprašovací výkon přizpůsobený vnitřní rozměrové geometrii trysky zkonstruované v modulech sériových maznic, čímž se eliminuje riziko předčasného zablokování ventilů nebo nekonzistentní výstup pohybu válce.
5. Jak mohou inženýři určit správnou velikost rámu řady AC pro nové projekty návrhu uspořádání pneumatického systému?
Výpočty výběru velikosti rámu se spoléhají na dvě primární základní proměnné: celkový špičkový objem současné spotřeby vzduchu všech zapojených pneumatických pohonů a jmenovité specifikace průměru závitu potrubí stlačeného vzduchu v rámci stávající distribuční sítě závodu. Přizpůsobení velikosti závitu portu předinstalovanému hlavnímu přívodnímu potrubí eliminuje požadavek na přizpůsobené adaptéry přechodové armatury, zatímco výběr velikosti rámu s jmenovitou průtokovou kapacitou převyšující špičkovou současnou spotřebu vzduchu zabraňuje nadměrnému poklesu tlaku a nekonzistentnímu pohybu pohonu během výrobních provozních cyklů při plném zatížení.
6. Podporuje trojmontáž instalaci v obrácené nebo vodorovné montážní orientaci?
Zhejiang Ouleikai Pneumatic Co., Ltd.dodává standardizované modulární sestavy pro úpravu vzduchu navržené tak, aby řešily problémy nestability kvality stlačeného vzduchu napříč globálními vertikálami průmyslové automatizace, s úplnou technickou dokumentací a zdroji rozměrových výkresů, které jsou dostupné pro všechny varianty velikosti rámu řady AC.